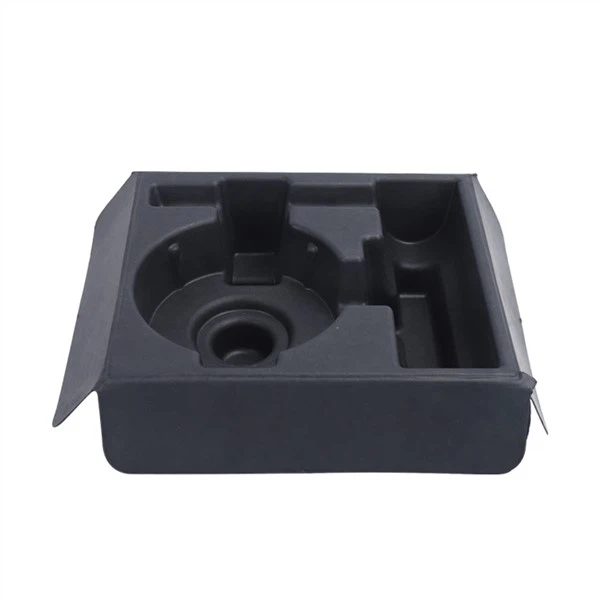
1. Mengolah bahan mentah: mengubah sampah menjadi pulp serat
Kemasan pulp yang dibentuk terbuat dari berbagai macam bahan, seperti ampas tebu, jerami gandum, bambu, koran bekas, dan sisa kotak karton. Ampas tebu adalah contoh bahan yang bagus untuk pembuatan kemasan kelas atas-karena memiliki panjang serat yang wajar dan kekuatan yang tinggi. Untuk mengolah bahan mentah, Anda perlu melakukan hal berikut:
Penyortiran dan penghancuran: Bahan mentah dimasukkan ke dalam pulper hidrolik setelah disaring secara manual atau mekanis dan dibersihkan dari kontaminan seperti plastik dan logam. Mesin ini menggunakan air-yang bergerak cepat dan kekuatan impeler untuk memecah karton menjadi bubur berserat dalam waktu 5 hingga 8 menit. Saat mengerjakan papan pulp kering seberat 60kg, misalnya, penting untuk menjaga periode perendaman antara 5 dan 10 menit agar serat-seratnya benar-benar terpisah.
Penyaringan dan pembersihan: Saringan digunakan untuk menyaring bubur yang dihancurkan untuk menghilangkan pasir dan potongan besar lainnya yang belum dihancurkan. Beberapa prosedur akan menggunakan peralatan pemurnian sentrifugal untuk mengekstraksi polutan dengan kepadatan lebih tinggi dan membuat bubur lebih bersih.
Penggabungan dan pencampuran: Aditif-food grade ditambahkan ke dalam bubur berdasarkan seberapa baik produk tersebut bekerja, termasuk kedap air, tahan terhadap minyak, dan-tahan api. Misalnya, bahan tambahan anti air dapat membuat kemasan lebih stabil dalam kondisi lembab, dan bahan anti minyak baik untuk situasi kontak dengan makanan. Untuk mendapatkan efek pencetakan terbaik, konsentrasi bubur harus antara 0,5% dan 2% setelah pencampuran, dan nilai pH harus antara 4,5 dan 5,0.
2. Proses pembentukan melibatkan pengendapan serat dalam tiga dimensi dan membentuk strukturnya.
Langkah terpenting dalam pembuatan kemasan pulp adalah pembentukan, yaitu penempatan serat pada permukaan cetakan melalui adsorpsi fisik atau tekanan mekanis untuk menghasilkan bentuk yang diinginkan. Pembentukan vakum, pembentukan udara bertekanan, dan pembentukan grouting adalah cara umum untuk melakukan hal ini.
Untuk menyedot bentuk, masukkan cetakan jaring logam berpori ke dalam bubur dan gunakan pompa vakum untuk menyedot udara keluar dari rongga cetakan. Ini akan menyebarkan serat dalam bubur secara merata ke permukaan cetakan jaring. Bawa cetakan ke tempat pengeringan ketika lapisan serat setebal 2 sampai 3 mm. Pendekatan ini bekerja dengan baik untuk item-berdinding tipis,-presisi tinggi seperti pelapis telepon dan casing headphone.
Cara membuat sesuatu dengan udara bertekanan: Menggunakan udara bertekanan sebagai sumber tenaga untuk mempercepat pengendapan dan pengeringan serat pada permukaan cetakan, berbeda dengan pembentukan vakum. Cara ini lebih efisien dalam pembuatannya, namun untuk menghindari distribusi serat yang tidak merata, Anda harus sangat berhati-hati dengan tekanan udara dan laju aliran bubur.
Cara mencetak dengan nat: Untuk benda dengan bentuk rumit atau kumpulan standar (seperti peralatan makan), pompa kuantitatif mengirimkan bubur ke dalam rongga cetakan yang tertutup rapat, dan serat ditempatkan di tempatnya karena tekanan dan gravitasi cetakan. Cara ini dapat mengurangi limbah slurry, namun biaya cetakannya agak mahal.
3. Pembentukan dan pengeringan: mengubah billet basah menjadi struktur yang kuat
Billet basah yang dibuat memiliki banyak kelembaban di dalamnya, hingga 70% hingga 80%. Untuk menghilangkan kelembapan dan membuat serat menempel lebih baik, serat perlu dikeringkan dan ditekan dengan panas. Pengeringan ada dua macam, yaitu pengeringan di dalam cetakan dan pengeringan di luar cetakan.
Bila menggunakan metode pengepresan basah, billet basah dimasukkan langsung ke dalam cetakan pengepres panas, kemudian dikeringkan dan dibentuk secara bersamaan pada suhu 180–220 derajat dan tekanan 0,4–0,6 MPa. Teknologi ini biasanya digunakan untuk pengemasan-barang elektronik kelas atas karena memiliki siklus produksi yang cepat (kira-kira 30–50 detik per buah), permukaan datar, dan presisi dimensi yang tinggi. Misalnya, seri Lenovo ThinkPad X1 memiliki lapisan cetakan pulp yang menggunakan metode pengepresan basah, sehingga 30% lebih kuat dibandingkan metode pengepresan kering.
Pengeringan luar (metode pengepresan kering): Blanko basah dikeringkan hingga kadar air 15% hingga 20% menggunakan oven pengering atau energi matahari. Kemudian dibentuk dengan pengepresan panas. Pendekatan ini tidak memerlukan banyak peralatan, namun tingkat penyusutan produk cukup signifikan (hingga 5% hingga 10%), sehingga paling cocok untuk produk kelas bawah seperti baki telur dan baki buah.
4. Setelah pemrosesan: Perubahan terakhir untuk meningkatkan akurasi dan kegunaan
Untuk memastikan produk memenuhi standar mutu, perlu melalui tahapan antara lain pemotongan, pemeriksaan, desinfeksi, dan pengemasan setelah dikeringkan dan dibentuk.
Pemotongan dan pembentukan tepi: Menggunakan laser atau mesin untuk menghilangkan gerinda dari benda dan cetakan pengepres panas untuk memperbaiki distorsi. Misalnya, keakuratan pemotongan-kemasan headphone kelas atas harus dijaga antara ± 0,1 mm untuk meminimalkan kesenjangan dalam perakitan.
Perawatan permukaan: Mencetak, melaminasi, atau mewarnai sesuai kebutuhan. Pencetakan tinta-berbasis air dapat memberikan pola indah dalam berbagai warna, dan lapisan film PLA dapat membuat kemasan lebih tahan terhadap kelembapan. Beberapa produk juga menggunakan pencetakan transfer untuk mencetak logo rumit pada permukaan yang tidak rata.
Kontrol kualitas: Mesin digunakan untuk memeriksa ukuran, kekuatan, dan kebersihan produk. Misalnya, Anda dapat menggunakan mesin uji kompresi untuk melihat apakah kemasan dapat menangani kromatografi gas atau jatuh dari ketinggian 1,5 meter untuk menemukan residu bahan berbahaya.
5. Inovasi proses: hal utama yang membuat industri menjadi lebih baik
Dengan teknologi baru, proses pembuatan kemasan pulp menjadi lebih cerdas dan efisien:
Sistem sirkulasi loop tertutup: Beberapa perusahaan memanfaatkan teknologi sirkulasi air dan pemulihan pulp untuk membersihkan air limbah produksi dan menggunakannya kembali untuk membuat pulp. Hal ini mengurangi penggunaan air lebih dari 30%.
Desain cetakan digital: Menggunakan teknologi CAD/CAM untuk memperbaiki struktur cetakan sehingga diperlukan lebih sedikit uji coba. Misalnya, pembuatan cetakan kemasan Huawei Mate 60 Pro kini hanya membutuhkan waktu 18 hari, bukan 45 hari.
Menambahkan nanoselulosa pada kemasan dapat membuatnya 40% lebih kuat dan menggunakan lebih sedikit bahan baku. Melalui teknologi ini, kemasan serat bambu Sony pada presentasi CES 2025 mampu menahan tekanan 120 kPa.